

Kako osigurati stabilnost visokih - preciznih kugličnih vijaka?
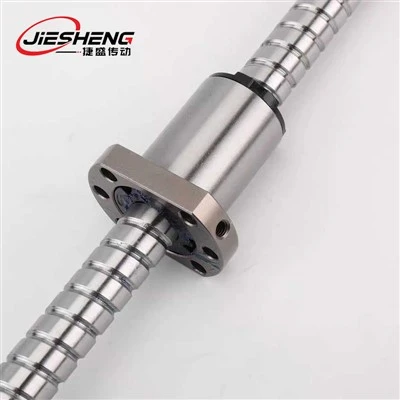
Kako osigurati stabilnostvisoki - precizni kuglični vijaks? Ovo je pitanje koje često postavljaju mnogi kupci. Kao dobavljač specijaliziran za proizvodnju i primjenu visokih - preciznih vijaka s kuglicama, kroz naše tehničke usluge otkrili smo da su mnogi kupci, unatoč kupnji visokih - preciznih kugličnih vijaka (poput C3 ili C2 stupnja), doživjeti lošu operativnu stabilnost i brzu degradaciju preciznog postupka. Stabilnost visokih - preciznih kugličnih vijaka ne određuje samo sam proizvod; To je više poput "sistemskog inženjerskog projekta" -, od odabira, instalacije, upotrebe i održavanja, bilo koji nadzor u bilo kojoj od ovih faza može ugroziti njegovu preciznu stabilnost, što rezultira smanjenom kvalitetom obrade opreme ili preuranjenom kvaru loptog vijaka. Danas ćemo detaljno razbiti ključna područja na koja se treba usredotočiti kako bismo osigurali stabilan radvisoki - precizni kuglični vijaks.

Prvo, faza odabira: usklađivanje radnih uvjeta za uspostavljanje stabilnog temelja.
1. Usklađivanje opterećenja: Izbjegavajte "preopterećenje" ili "otpad za podmazivanje"
Nazivni dinamički opterećenjevisoki - precizni kuglični vijakS bi trebao biti najmanje 30% viši od stvarnog radnog opterećenja, a aksijalno opterećenje treba zadržati unutar 70% od nazivne dinamičkog opterećenja kako bi se spriječilo da dugačko preopterećenje termina uzrokuje ubrzano trošenje na površini vijaka i brže degradacije preciznosti.
Ako stvarno opterećenje značajno fluktuira (npr. U automatiziranoj opremi s čestim pokretanjem i zaustavljanjima), mora se uzeti u obzir dodatni faktor opterećenja (obično 1,2–1,5), a treba odabrati model s većim nazivnim dinamičkim opterećenjem. Visoki - precizni kuglični vijak na CNC tokarilici nije uspio nakon samo 600 sati rada zbog površinskog ljuštenja, pri čemu preciznost degradira od C3 u C5 stupanj, jer nije razmotreno opterećenje udara (stvarni vrh opterećenja dosegao je 110% nazivne vrijednosti).
Lagana opterećenja (<30% of rated load) may not directly cause damage but can lead to "sliding friction" due to insufficient contact stress between balls and raceways, increasing operational resistance and affecting stability. The lead screw of a precision measuring device experienced fluctuations in repeat positioning accuracy from ±0.001 mm to ±0.003 mm due to light load operation. After adjusting the counterweight to achieve a load of 50% of the rated value, stability returned to normal.
2. Adaptacija brzine: Izbjegavajte raspon "frekvencija rezonancije"
Maksimalna radna brzina a visoki - precizni kuglični vijakmora biti ispod 80% njegove kritične brzine. Kritična brzina može se procijeniti pomoću formule (n_c=1000 × d² / l², gdje je d promjer kuglice i L je potporni razmak) kako bi se izbjegla rezonanca kugličnog vijaka tijekom visokog rada -, što može uzrokovati povećanu vibraciju i nestabilnost u preciznosti.
Za kuglični vijak u poluvodičkom uređaju (promjer 20 mm, potporni razmak 800 mm), kritična brzina je približno 6250 o / min. Stvarna radna brzina kontrolirana je ispod 5000 o / min, s amplitudom vibracije stabilne ispod 0,005 mm tijekom rada; Ako se brzina povećava na 6000 o / min (približava se kritičnoj brzini), amplituda vibracije naglo se povećava na 0,02 mm, a točnost pozicioniranja značajno odstupa.
Drugo, faza instalacije: precizan rad za minimiziranje preciznog gubitka
1. Kontrola preciznosti usklađivanja: Osigurajte "Nema dodatnog stresa"
Tijekom instalacije, greška paralelizma između osi olovnog vijaka i osi vodilice mora biti manja od ili jednaka 0,02 mm/m, a pogreška radijalnog pomaka mora biti manja od ili jednaka 0,01 mm kako bi se izbjeglo vijak za olovo dodatne radijalne sile tijekom rada, što bi moglo uzrokovati jedno - nošenje na trkačkom putu.
Instrument laserskog poravnanja može se koristiti za umjeravanje. Pri postavljanju vijaka olova C5 na stroju preciznog mljevenja, pogreška paralelizma kontrolirana je na 0,01 mm/m pomoću instrumenta laserskog poravnanja. Nakon 1.000 sati rada, greška u pravcu olova povećala se za samo 0,002 mm; Dok je sličan uređaj bez kalibracije lasera imao pogrešku paralelizma od 0,05 mm/m, a nakon 500 sati rada, pogreška pravednosti povećala se za 0,008 mm.
Koaksiralnost nosača za nosače na oba kraja olovnog vijka mora biti manja ili jednaka 0,005 mm. Ako je odstupanje koaksijalnosti preveliko, to će uzrokovati da se olovni vijak "zalijepi" tijekom rotacije, što utječe na operativnu stabilnost. Kupac je doživio fluktuaciju 30% u trčanju otpornosti i odstupanju od točnosti pozicioniranja, što prelazi specifikacije zbog odstupanja od koaksijalnosti od 0,01 mm u nosačima za podršku.
2. Podešavanje unaprijed učitava: uravnoteženje "krutosti" i "habanje"
Visoki - precizni kuglični vijakS zahtijeva unaprijed za uklanjanje aksijalnog klirensa, pri čemu je prednaprezanje obično postavljeno na 10% -20% nazivnog dinamičkog opterećenja:
Ako je prednaprezanje prenisko (<10%), clearance cannot be fully eliminated, and positioning accuracy is easily affected by load fluctuations; in one case, preload was only 5% of the rated load, resulting in repeat positioning accuracy fluctuations of ±0.002mm under variable load conditions.
Prekomjerno unaprijed (> 20%) može pogoršati trošenje kontakta između kuglica i trkačkih puteva, skraćujući na taj način radni vijak. Kupac je prilagodio prednaprezanje na 25% nazivnog opterećenja, a nakon 800 sati rada, trošenje Raceway doseglo je 0,005 mm, a preciznost se degradira na C4 ocjenu.
Prednaprezanje se može precizno kontrolirati pomoću ključa zakretnog momenta ili instrumenta za mjerenje unaprijed kako bi se osiguralo odstupanje od unaprijed manje od ili jednako ± 5%.
Treće, upotreba i održavanje: Znanstveno održavanje za produljenje stabilnog ciklusa
Upravljanje podmazom: Održavajte "kontinuirano podmazivanje"
Kupac nije uspio podmazati na vrijeme, što je rezultiralo koeficijentom trenja vijka koji se povećavao sa 0,0015 na 0,003 tijekom rada, porast radne temperature od 15 stupnjeva i dvostruko ubrzanje u preciznoj degradaciji. Uz to, treba odabrati mast podmazivanja s razinom čistoće od NAS 8 ili više kako bi se spriječilo da onečišćenja uđu u trkački put i uzrokuju nenormalno trošenje.

Četvrto, kontrola okoliša: optimizirajte radne uvjete i smanjite vanjske smetnje
1. Kontrola temperature: Izbjegavajte "temperaturnu deformaciju"
Visoki - precizni kuglični vijaks su osjetljivi na temperaturu. Temperaturne fluktuacije u radnom okruženju moraju se kontrolirati unutar ± 5 stupnjeva, a radna temperatura kugličnog vijaka ne smije prelaziti 10 stupnjeva kako bi se spriječilo da temperaturne promjene uzrokuju toplinsku ekspanziju i kontrakciju, što bi moglo utjecati na preciznost.
2. Kontrola vibracija: Izolirajte "Vanjske vibracije"
Amplituda vibracije u bazi opreme mora biti manja ili jednaka 0,01 mm. Ako je oprema u visokoj - vibracijskom okruženju (kao što su više uređaja koji dijele istu bazu), vibracija - prigušiva jastučića (poput gumene vibracije - prigušivanje jastučića ili proljetna vibracija {{5 {u odnosu na vijke) mora biti ugrađena u ispod lopte 0,005 mm.
Precizni uređaj za mjerenje doživio je odstupanje od točnosti pozicioniranja olovnih vijaka od 0,004 mm zbog amplitude vibracije baze od 0,02 mm. Nakon ugradnje jastučića za prigušivanje vibracija, amplituda vibracija smanjila se na 0,003 mm, a odstupanje točnosti pozicioniranja obnovljeno je na unutar 0,001 mm.
Sažetak
Osiguravajući stabilnostvisoki - precizni kuglični vijakS nije "pojedinačna - kontrola točke" jednog 环节, već "puna - upravljanja procesima" iz odabira, ugradnje, održavanja, do kontrole okoliša - podudaranja opterećenja i brzine tijekom odabira, strogog upravljanja i kontrole u instalaciji, i osiguravajuća, i oprezana, i osigurava se u postavljanju, i osiguravaju se u instalaciji, i osiguravajuća poticanja, i oprezana, i oprezana, i osigurava ispravnu lubaciju, i osigurava se u instaliranju, te za uvrštavanje i prenošenje. Precizna kontrola u svakoj fazi je ključna da se osiguravisoki - precizni kuglični vijaks održavati stabilne precizne performanse dugoročno, izbjegavajući otpad "visoke - precizne nabave, ali niska - precizna upotreba."
Kontaktirajte nas
📞 Telefon:+86-8613116375959
📧 E -pošta:741097243@qq.com
🌐 Službena web stranica:https: //www.automation - js.com/


